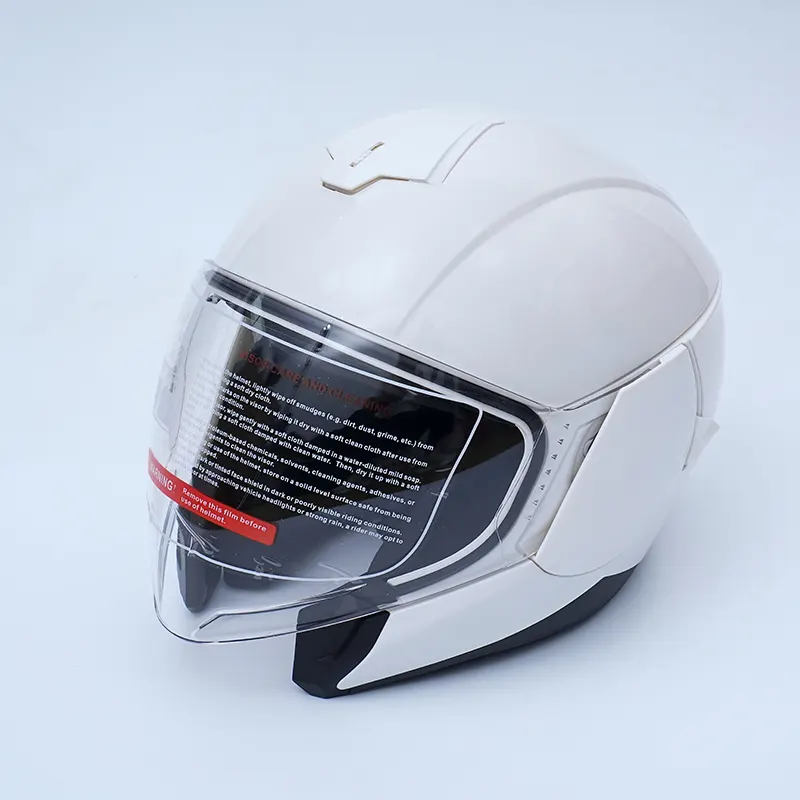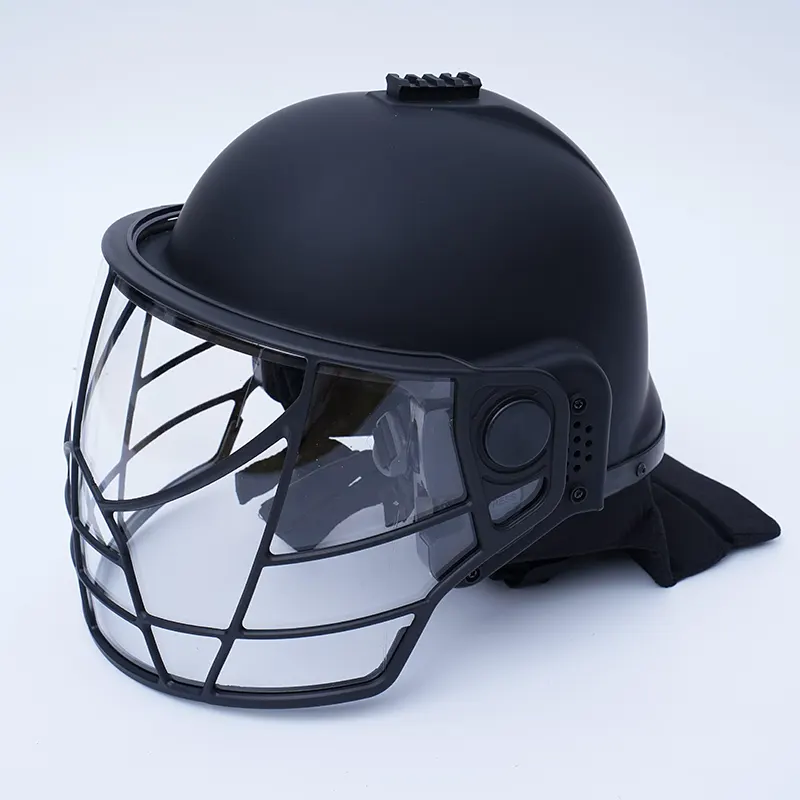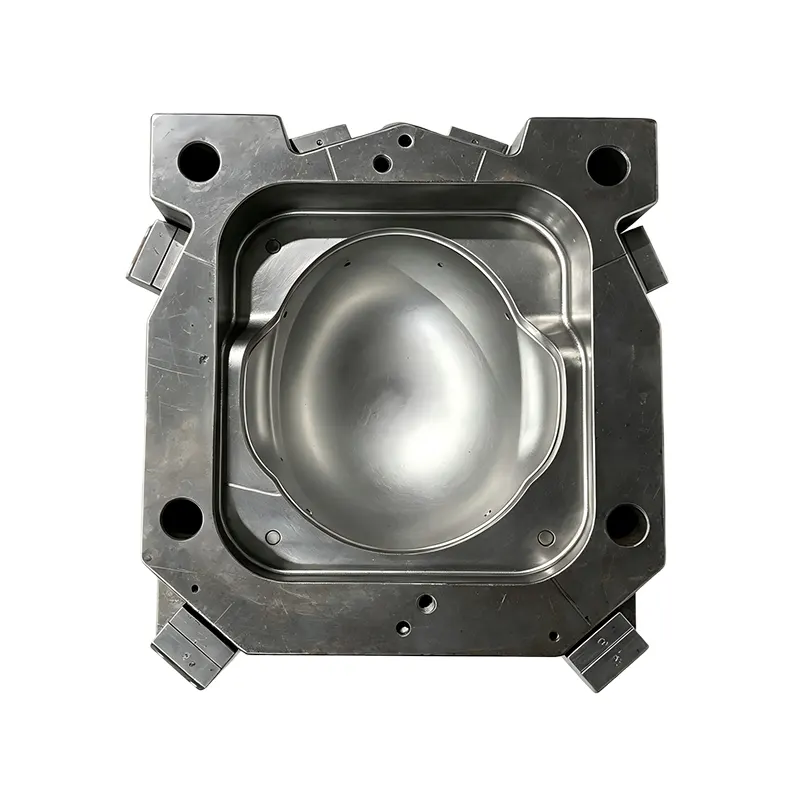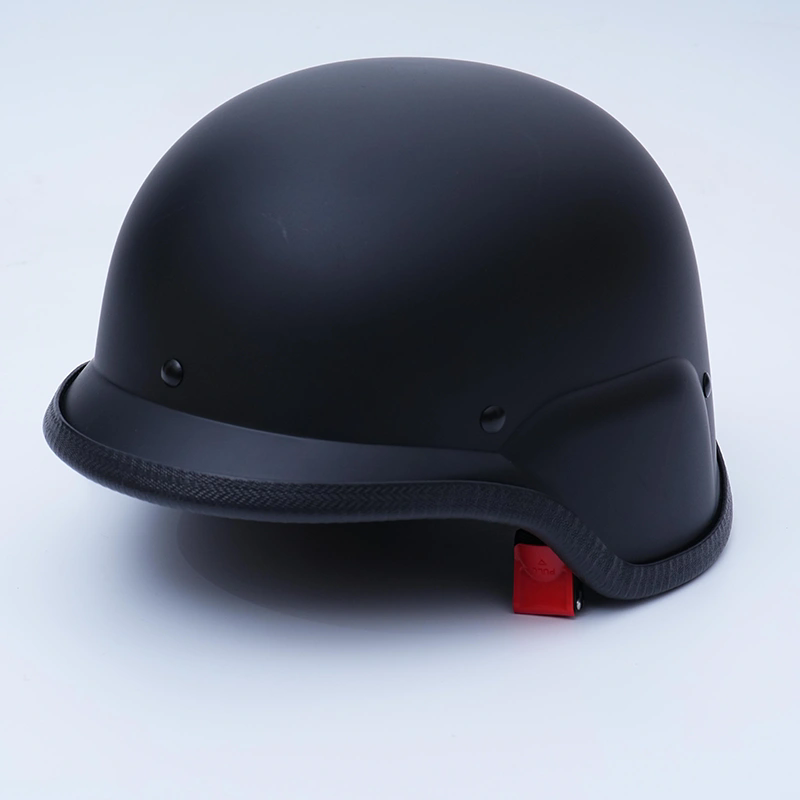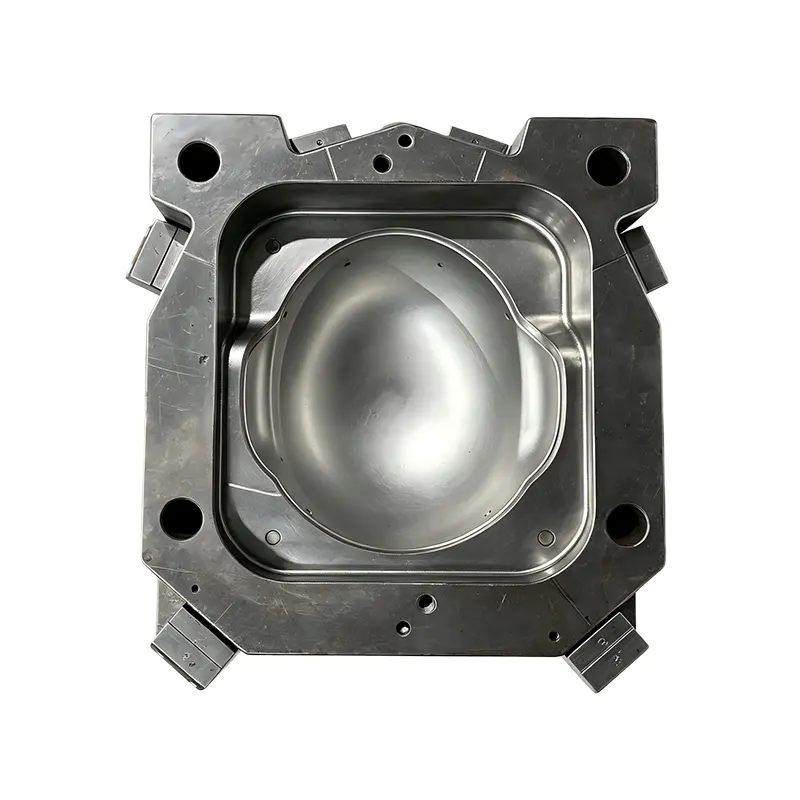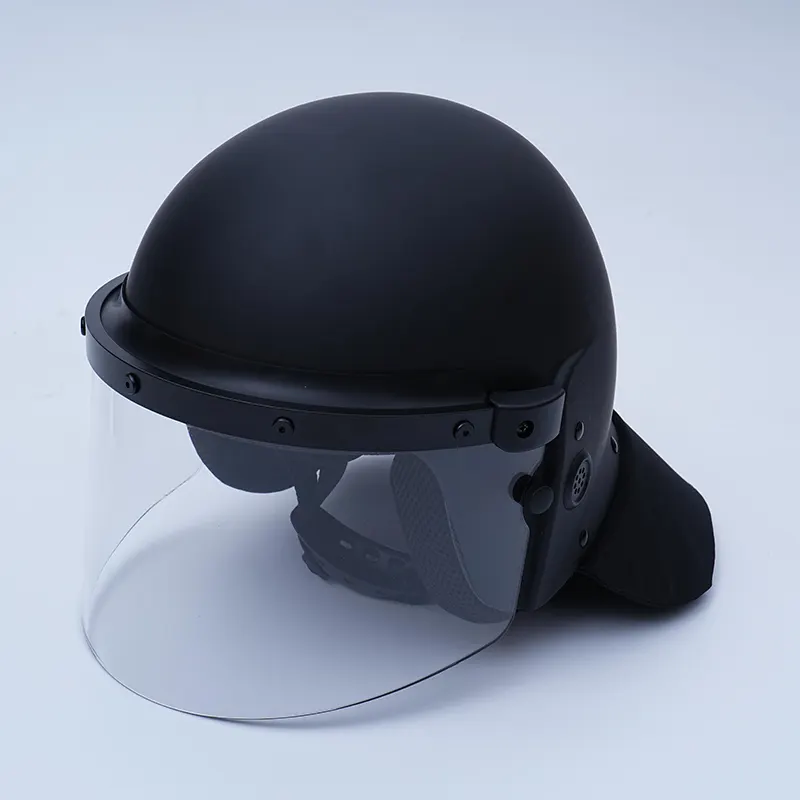


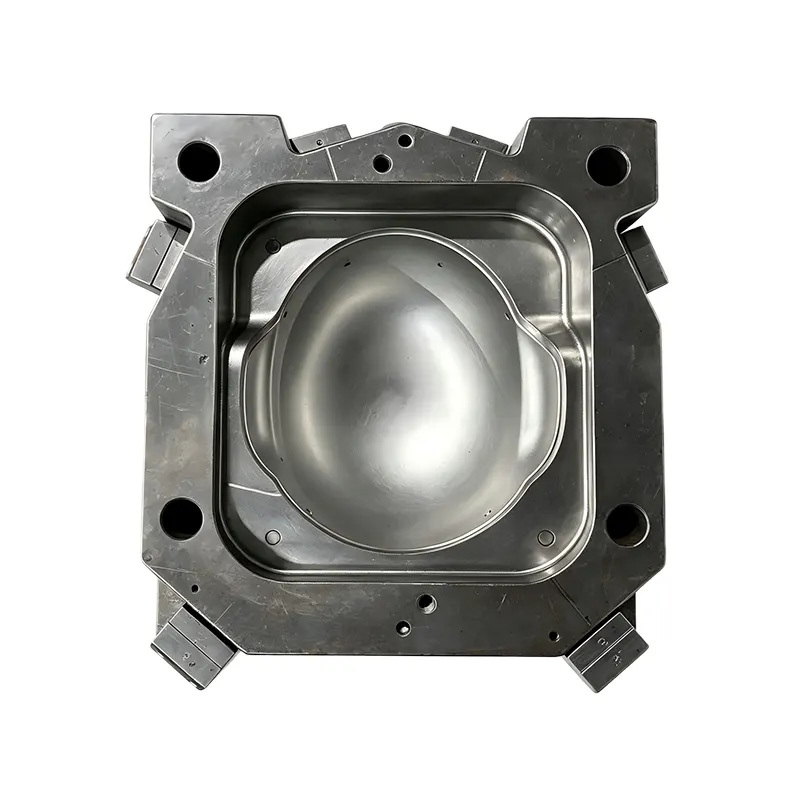
GalaxytillhandahållerPC ABS Anti Riot hjälm injektionsformför tillverkare som söker repeterbara skaldimensioner, kontrollerad ytkvalitet och pålitliga verktyg för formsprutningsproduktion. Denna hjälmform är designad för PC och PC+ABS-material och kombinerar en integrerad struktur med ett hålrum, förhärdat formstål, precisionsbearbetning och finpolering av hålrum för att stödja stabil produktion och långtidsverktygsprestanda.
Ett skyddande hjälmskal måste bibehålla en konsekvent form och finish under upprepade formsprutningscykler. Formen spelar därför en avgörande roll för att bestämma dimensionell noggrannhet, ytutseende, urformningsprestanda och produktionsstabilitet. DePC ABS Anti Riot hjälm injektionsformär konstruerad kring en integrerad konkav skärstruktur med ett hålrum. Dess kavitet använder P20 och 718H förhärdat formstål, medan formbasen är tillverkad av 45# kolstål. En Ra 0,8 polerad hålighetsyta stödjer en jämnare formad finish, medan den angivna teoretiska livslängden på 300 000–500 000 skott ger en referens för produktionsplanering i stora volymer.
Innehållsförteckning
- Vilken roll spelar sprutformen i hjälmproduktion?
- Hur är hjälmsprutformen utformad?
- Varför används P20 och 718H formstål?
- Varför är PC och PC+ABS lämpliga materialalternativ?
- Hur påverkar hålighetspolering den formade produkten?
- Hur kan formen stödja upprepad produktion?
- Vilka kvalitetsfaktorer bör tillverkare utvärdera?
- Vad bör köpare bekräfta innan de beställer?
- Vanliga frågor
- Slutliga överväganden
Vilken roll spelar sprutformen i hjälmproduktion?
Formsprutning är en repeterbar tillverkningsprocess, men repeterbarheten beror mycket på verktyget som används för att definiera produktens geometri. För ett anti-upploppshjälmskal bestämmer formen den yttre konturen, dimensionsförhållandet mellan egenskaper, ytstruktur och förhållanden under vilka den gjutna delen kan frigöras från kaviteten.
När verktyg är exakt tillverkade, startar varje formningscykel från samma kavitetsgeometri. Detta skapar en mer kontrollerad grund för att bibehålla konsekventa hjälmskalsdimensioner under batchproduktion.
En dedikerad hjälmsprutform kan också minska behovet av upprepade manuella justeringar. När verktyget har validerats med den valda harts- och injektionsmaskinen kan tillverkare etablera en mer stabil produktionsprocess kring dokumenterade formningsparametrar.
För köparna innebär detta att mögelupphandlingen inte bör fokusera enbart på inköpspriset. Val av stål, kavitetskonstruktion, ytfinish, förväntad livslängd, testprocedurer och kompatibilitet med den avsedda insprutningsmaskinen är lika relevanta.
Hur är hjälmsprutformen utformad?
Formen antar enintegrerad konkav insatsstruktur med en hålighet. Denna konfiguration ger en dedikerad formhålighet för hjälmskalet och gör att kavitetsgeometrin kan bearbetas exakt enligt produktdesignen.
Ett arrangemang med en hålighet kan vara särskilt praktiskt när produkten är relativt stor eller när tillverkaren prioriterar hålighetsnoggrannhet och kontrollerade produktionsförhållanden framför maximal produktion av delar per cykel.
Den huvudsakliga verktygskonfigurationen kan sammanfattas enligt följande:
| Punkt | Specifikation | Tillverkningsrelevans |
|---|---|---|
| Ansökan | Anti riot hjälm yttre skal | Dedikerad verktyg för skyddshjälm |
| Kavitetsstruktur | Enkavitets integrerad konkav insats | Kontrollerad skalgeometri |
| Kavitetsmaterial | P20 och 718H förhärdat formstål | Hållbarhet och dimensionsstabilitet |
| Formbas | 45# kolstål | Strukturellt stöd |
| Cavity Finish | Ra 0,8 finpolering | Slätare formpressad yta |
| Kompatibel harts | PC och PC+ABS | Stöder två vanliga tekniska plastalternativ |
| Teoretiskt liv | 300 000–500 000 skott | Användbar referens för produktionsplanering |
Varför används P20 och 718H formstål?
Valet av formstål påverkar hur ett verktyg presterar under upprepade formsprutningsförhållanden. Kaviteten utsätts för mekaniskt tryck, termiska förändringar, plastflöde och upprepade öppnings- och stängningscykler. Den behöver därför en lämplig kombination av bearbetbarhet, hårdhet, slitstyrka och dimensionsstabilitet.
Kaviteten för detta verktyg använderP20 och 718H förhärdat formstål. Förhärdat stål kan ge en praktisk balans mellan bearbetningskrav och serviceprestanda för formsprutningskonstruktion.
För produktionsköpare är det viktiga att materialspecifikationer bör beaktas tillsammans med faktiska bearbetningskrav. Hartset som formas, förväntad produktionskvantitet, cykelförhållanden, underhållsschema och erforderliga dimensionstoleranser påverkar alla lämpliga verktygskonfigurationer.
Den 45# kolstålformbasen utgör det stödjande ramverket för kavitetskomponenterna. En styv och korrekt monterad formbas hjälper till att upprätthålla inriktningen mellan verktygskomponenterna under upprepad drift.
Varför är PC och PC+ABS lämpliga materialalternativ?
Valet av harts är en viktig del av formsprutningsprocessen eftersom olika plaster uppvisar olika flödes-, kylnings-, krympnings- och bearbetningsegenskaper. Formen måste därför vara kompatibel med det avsedda materialet och bearbetningsförhållandena.
Detta verktyg är designat förPC och PC+ABS. Polykarbonat är allmänt erkänt som en teknisk termoplast med användbara slag- och dimensionsegenskaper. PC+ABS kombinerar egenskaper från polykarbonat och ABS och kan ge en annan balans mellan bearbetningsbarhet och mekanisk prestanda beroende på den specifika formuleringen.
Tillverkare bör fortfarande välja den exakta hartskvaliteten enligt deras produktspecifikationer och tillämpliga testkrav. Injektionstemperatur, formtemperatur, hålltryck, kyltid och andra parametrar bör fastställas genom produktionsförsök snarare än antas enbart från materialfamiljen.
- Bekräfta den exakta hartskvaliteten före formvalidering.
- Granska hartstillverkarens rekommenderade bearbetningsfönster.
- Kontrollera krympningsegenskaperna när slutmåtten är kritiska.
- Validera fyllnings- och kylningsbeteende genom provgjutning.
- Håll produktionsparametrar dokumenterade för repeterbar tillverkning.
Hur påverkar hålighetspolering den formade produkten?
Kavitetsytan överförs direkt till ytan av den gjutna plastkomponenten. Följaktligen kan bearbetningsmärken, poleringskvalitet och lokala ytojämnheter påverka utseendet på det färdiga hjälmskalet.
Denna form använder enRa 0,8 finpolerad hålighetsyta. En kontrollerad ytfinish kan hjälpa till att minska synliga bearbetningsmärken och stödja ett renare utseende efter gjutning.
Ytfinish är också relevant vid avformning. Beroende på geometri och harts kan en jämnare kavitet hjälpa till att minska oönskat motstånd under frigöring av delar. Dock måste dragvinklar, ejektordesign, kylningsförhållanden och formningsparametrar också beaktas vid utvärdering av urformningsprestandan.
För tillverkare som producerar hjälmskal i kommersiella kvantiteter, kan konsekvent kosmetisk kvalitet minska behovet av onödig efterbearbetning och hjälpa till att upprätthålla ett enhetligt utseende över produktionspartier.
Hur kan formen stödja upprepad produktion?
Teoretisk formlivslängd är en viktig specifikation vid planering av produktionskapacitet. Den angivna livslängden för detta verktyg är ungefär300 000 till 500 000 skott.
Denna siffra bör behandlas som en referens snarare än en garanterad produktionsräkning under alla driftsförhållanden. Den faktiska livslängden kan påverkas av hartssammansättning, abrasiva tillsatser, insprutningstryck, cykelfrekvens, driftstemperatur, underhållskvalitet, rengöringsprocedurer och allmän maskindrift.
För att bibehålla verktygsprestanda bör tillverkare upprätta en praktisk underhållsrutin som inkluderar:
- Rengöring av hålrum och avskiljningsytor efter schemalagda produktionskörningar.
- Inspektera rörliga och matchande komponenter för onormalt slitage.
- Kontrollera kylkanaler för kontaminering eller begränsat flöde.
- Upprätthålla lämplig smörjning vid behov.
- Registrering av produktionscykler och underhållsaktiviteter.
- Inspektera den gjutna produkten för tidiga tecken på dimensions- eller ytförändringar.
Sådana förebyggande metoder kan göra verktygens tillstånd lättare att övervaka och hjälpa tillverkare att identifiera potentiella problem innan de påverkar en stor produktionssats.
Vilka kvalitetsfaktorer bör tillverkare utvärdera?
En professionell formsprutningsleverantör bör kunna diskutera både verktygsspecifikationen och valideringsprocessen. Köpare kan utvärdera en hjälmform med hjälp av flera mätbara kriterier snarare än att förlita sig på allmänna beskrivningar.
Cavity Noggrannhet
Kaviteten bör återge den godkända produktdesignen konsekvent. Kritiska dimensioner bör identifieras under konstruktionsstadiet och kontrolleras under inspektion.
Material- och stålspecifikation
Leverantören bör tydligt ange kavitetsstål och formbasmaterial så att köpare kan förstå den förväntade verktygskonfigurationen.
Ytkvalitet
Poleringskrav bör överenskommas i förväg, särskilt när hjälmskalet har synliga yttre ytor som kräver ett konsekvent kosmetiskt utseende.
Provgjutning
Provinjektion ger en möjlighet att utvärdera fyllning, urformning, ytutseende, dimensionell konsistens och interaktionen mellan formen och den valda injektionsmaskinen.
Produktionslivslängd
Det förväntade antalet skott bör beaktas mot köparens beräknade produktionsvolym. Detta hjälper till att avgöra om verktygskonfigurationen matchar den avsedda tillverkningscykeln.
Vad bör köpare bekräfta innan de beställer?
Innan du köper enPC ABS Anti Riot hjälm injektionsform, bör inköpsteam förse formleverantören med fullständig produkt- och produktionsinformation. Tydlig teknisk kommunikation kan förhindra verktygsändringar som kan undvikas senare i projektet.
| Köparkrav | Information att bekräfta |
|---|---|
| Produktdesign | 3D-modell, 2D-ritningar, mått, toleranser och kritiska egenskaper |
| Plastmaterial | PC, PC+ABS eller exakt hartskvalitet |
| Produktionsmängd | Förväntad månatlig eller årlig produktion |
| Insprutningsmaskin | Maskinstorlek, injektionskapacitet, formdimensioner och fastspänningskrav |
| Utseende | Krävd hålighetsfinish och synlig ytkvalitet |
| Inspektion | Dimensionell inspektion och provformningskrav |
| Verktygsliv | Förväntade produktionscykler och underhållsförhållanden |
För en utländsk köpare som arbetar med en kinesisk leverantör eller tillverkare är dessa detaljer särskilt värdefulla eftersom de upprättar en gemensam teknisk referens innan tillverkningen påbörjas. Produktritningar, godkända prover, hartsspecifikationer och inspektionsstandarder bör dokumenteras som en del av verktygsprojektet.
Vanliga frågor
Vad är en PC ABS Anti Riot Helmet Injection Mould?
Det är ett dedikerat formsprutningsverktyg som används för att tillverka hjälmens yttre skal av teknisk plast som PC och PC+ABS. Formen definierar geometrin och ytan på det gjutna skalet under injektionstillverkning.
Hur många hålrum har denna hjälmform?
Det beskrivna verktyget använder en integrerad konkav insatsstruktur med ett hålrum, vilket ger en formhålighet för varje injektionscykel.
Vilket stål används för kaviteten?
Kaviteten använder P20 och 718H förhärdat formstål, medan formbasen använder 45# kolstål.
Vad är ytfinishen för kaviteten?
Kaviteten är finpolerad till ungefär Ra 0,8, vilket stöder en jämn och konsekvent gjuten skalyta.
Vad är den förväntade livslängden?
Den angivna teoretiska livslängden är cirka 300 000–500 000 skott. Den faktiska livslängden beror på materialval, formningsförhållanden, underhåll, produktionsfrekvens och andra driftsfaktorer.
Kan PC+ABS användas med denna form?
Ja. Formen är designad för både PC och PC+ABS-material. Den exakta hartskvaliteten och formningsparametrarna bör bekräftas under ingenjörs- och provproduktion.
Slutliga överväganden
Prestandan hos ett formsprutat hjälmskal börjar med noggrannheten och lämpligheten hos dess verktyg. DePC ABS Anti Riot hjälm injektionsformkombinerar en integrerad konkav insatsstruktur med en kavitet, P20 och 718H förhärdat kavitetsstål, en 45# kolstålformbas, Ra 0.8 kavitetspolering och kompatibilitet med PC- och PC+ABS-material. Dess angivna teoretiska livslängd på 300 000–500 000 skott gör den till en praktisk verktygsspecifikation att ta hänsyn till vid planering av upprepad produktion. För tillverkare som jämför formleverantörer bör den mest användbara utvärderingen inkludera kavitetskonstruktion, stålval, ytkrav, provgjutning, inspektionsstandarder, maskinkompatibilitet och långsiktigt underhåll. Om du planerar ett nytt hjälmverktygsprojekt eller behöver en produktionsorienterad formlösning, läs mer om PC ABS Anti Riot Helmet Injection Mold ochkontakta ossför att diskutera dina produktritningar, materialkrav, produktionsvolym och anpassade verktygsbehov.