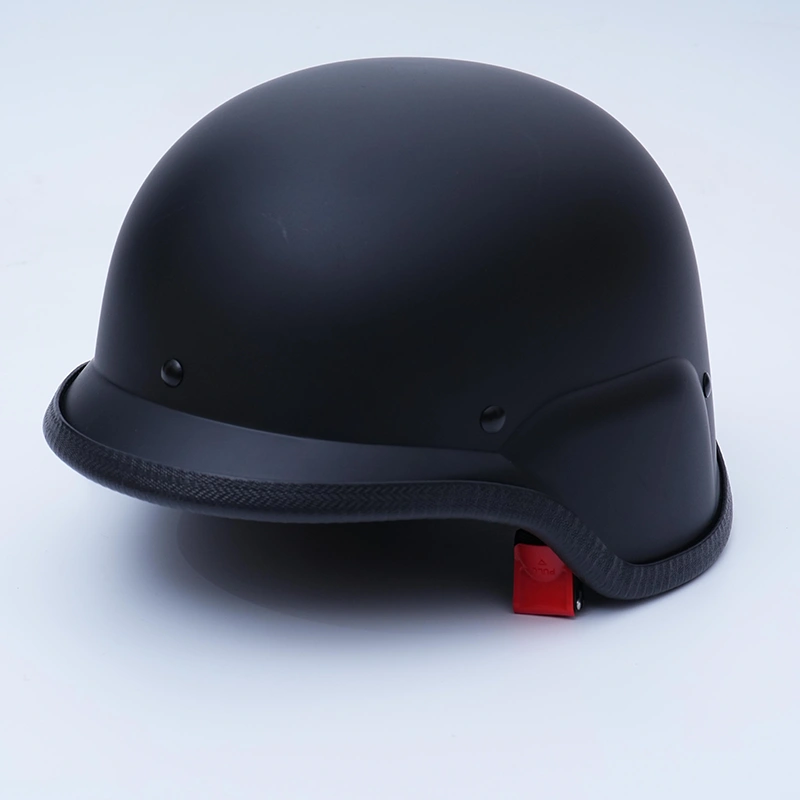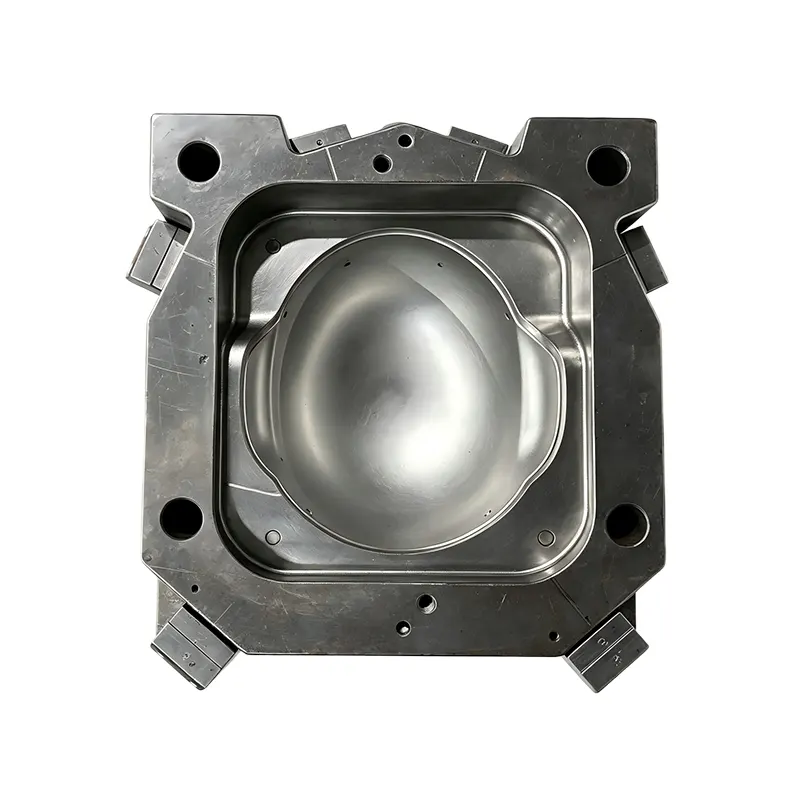


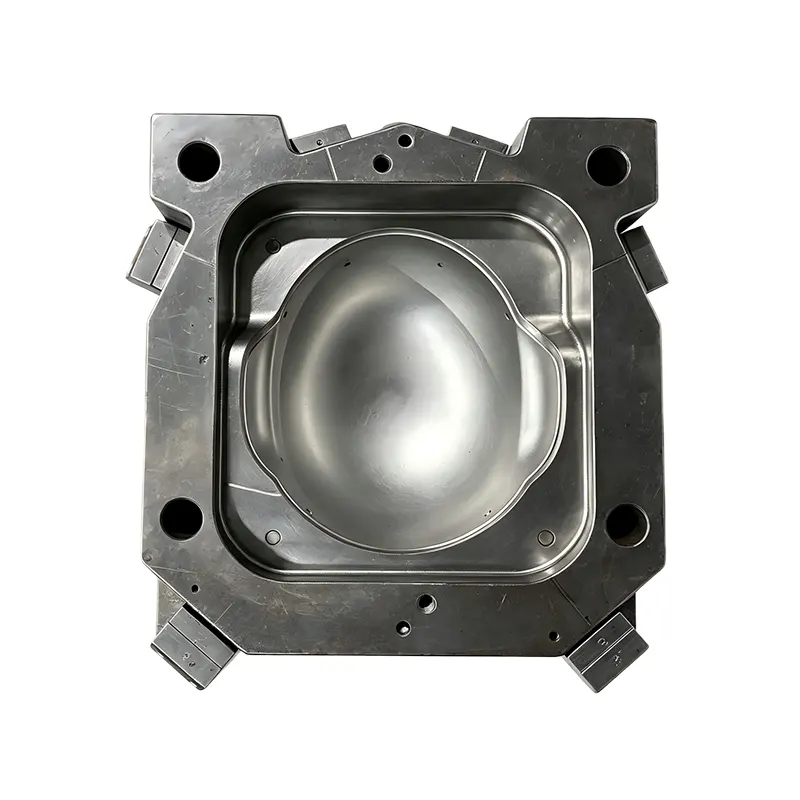
GalaxysPC ABS Anti Riot hjälm injektionsformär utvecklad för tillverkare som söker konsekvent produktion av hjälmskal med PC- och PC+ABS-material. Med en integrerad konkav insats, P20/718H förhärdat stål, Ra 0,8 hålighetspolering och en teoretisk livslängd på 300 000–500 000 skott, är formen designad för stabil och repeterbar industriell produktion.
Att producera hjälmskal för anti-upplopp kräver mer än att bara forma termoplastiskt material. Injektionsformen måste bibehålla dimensionell konsistens, kontrollera skalväggens enhetlighet, motstå upprepade injektionstryck och stödja tillförlitlig urformning under långa produktionscykler. PC och PC+ABS väljs vanligtvis ut för applikationer där slagprestanda och strukturell styrka är viktiga, vilket gör formdesign till en kritisk del av tillverkningsprocessen.
Innehållsförteckning
- Varför är designen av hjälmformen viktig?
- Vad är nyckelstrukturen för en PC ABS-hjälmform?
- PC ABS Anti Riot-hjälm Injection Mould Specifikationer
- Varför är PC och PC+ABS lämpliga för gjutning av hjälmskal?
- Hur påverkar precision och hållbarhet produktionen?
- Hur tillverkas och testas formen?
- Vad bör köpare kontrollera innan de beställer?
- Var kan formen appliceras?
- Vanliga frågor
- Få en skräddarsydd formlösning
Varför är designen av hjälmformen viktig?
En formsprutningsform bestämmer direkt hur exakt ett hjälmskal reproduceras under varje produktionscykel. För skyddsutrustning är konsistens särskilt viktig eftersom variationer i geometri, väggtjocklek, ytkvalitet eller urformning kan påverka nedströms montering och produktinspektion.
En välkonstruerad hjälmform bör ge en stabil kavitetsprofil samtidigt som den hanterar insprutningstryck och kylförhållanden. Målet är inte bara att skapa den korrekta yttre formen, utan att bibehålla repeterbarheten under långvarig produktion.
- Dimensionell konsistens:Hjälper till att bibehålla den avsedda hjälm-skal-geometrin.
- Enhetlig formning:Stöder konsekvent skalväggbildning.
- Slitstyrka:Tillåter verktyget att motstå upprepade produktionscykler.
- Pålitlig avformning:Minskar risken för skador eller synliga utstötningsmärken.
- Ytkvalitet:En polerad hålighet kan bidra till att ge ett rent och konsekvent skalutseende.
Forskning om formsprutad hjälmproduktion har också identifierat kortare produktionscykler, stabil produktkvalitet och slagtålighet som viktiga fördelar förknippade med formsprutning jämfört med mer traditionella formningssätt.
Vad är nyckelstrukturen för en PC ABS-hjälmform?
Galaxys form använder enintegrerad konkav insatsstruktur med en hålighet. Denna konfiguration är lämplig för produktion av hjälmars yttre skal och ger en dedikerad kavitetsgeometri för att återskapa den erforderliga skalprofilen.
Kaviteten använder P20 och 718H förhärdat formstål, medan formbasen använder 45# kolstål. Kombinationen är avsedd att balansera hålighetsnötningsmotstånd med övergripande form-basstyvhet under injektion.
Single-Cavity-konfiguration
En design med ett hålrum gör att ingenjörskonstnären förblir fokuserad på exakt återgivning av hjälmskalet. Det kan också förenkla formbalansering och produktionshantering när produkten kräver en relativt stor projicerad formyta.
Förhärdat Cavity Steel
P20 och 718H är etablerade formstålalternativ för industriella verktyg. Deras användning i kaviteten ger en praktisk grund för upprepad produktion, särskilt när formen förväntas fungera under längre perioder.
Fin hålighetspolering
Kaviteten bearbetas genom flerstegspolering för att uppnå en Ra 0,8 ytfinish. En kontrollerad hålighetsfinish hjälper till att minska uppenbara bearbetningsmärken på det gjutna skalet och ger ett renare utseende.
PC ABS Anti Riot-hjälm Injection Mould Specifikationer
Följande parametrar sammanfattar kärnkonfigurationen som beskrivs för Galaxys hjälm-skalform. Faktiska formdimensioner, löpardesign, kyllayout och krav på injektionsmaskin kan anpassas enligt kundens CAD-hjälmmodell och produktionskrav.
| Parameter | Specifikation | Produktionsfördel |
|---|---|---|
| Gjuten produkt | Anti-riot hjälm yttre skal | Designad för dedikerad skalproduktion |
| Materialkompatibilitet | PC och PC+ABS | Stöder vanliga tekniska termoplastalternativ |
| Kavitetsstruktur | Enkavitets integrerad konkav insats | Stabil kavitetsgeometri och kontrollerad formning |
| Kavitetsstål | P20 / 718H förhärdat stål | Bra slitage- och deformationsbeständighet |
| Formbas | 45# kolstål | Ger strukturell styvhet |
| Kavitets ytfinish | Ra 0,8 finpolering | Stöder släta och rena skalytor |
| Teoretisk livslängd | 300 000–500 000 skott | Stöder långa produktionscykler |
Varför är PC och PC+ABS lämpliga för gjutning av hjälmskal?
Materialvalet påverkar formdesign, bearbetningsförhållanden, kylningskrav, krympningsbeteende och det färdiga skalets prestandaegenskaper. PC erbjuder hög slagtålighet och värmebeständighet, medan PC+ABS kombinerar egenskaperna hos polykarbonat med de bearbetnings- och ytfördelar som är förknippade med ABS.
Av denna anledning bör tillverkare bekräfta den exakta hartskvaliteten innan formen går in i den slutliga konstruktionen. Olika kvaliteter kan ha olika flödesegenskaper, krympningsbeteende, bearbetningstemperaturer och tillsatser.
En lämplig form bör därför utformas kring kundens bekräftade material snarare än att behandla PC och PC+ABS som helt utbytbara material. Materialbekräftelse under designstadiet kan bidra till att minska senare modifieringar och förbättra produktionsstabiliteten.
Materialvalschecklista
- Bekräfta den exakta PC- eller PC+ABS-hartskvaliteten.
- Granska tillverkarens rekommenderade bearbetningsvillkor.
- Tänk på förväntad krympning och dimensionskrav.
- Kontrollera det erforderliga utseendet på hjälmskalet.
- Matcha materialet med avsedd produktionsvolym och tillämpning.
Hur påverkar precision och hållbarhet produktionen?
En hjälmform utsätts upprepade gånger för mekanisk rörelse, insprutningstryck, termisk cykling och utstötningskrafter. Med tiden kan otillräckligt materialval eller otillräcklig bearbetningsprecision öka slitaget och dimensionsavvikelser.
Galaxy tillgodoser dessa krav genom precisions-CNC-bearbetning, flerstegs hålighetspolering, provinsprutning, dimensionell inspektion och urtagningstester. Dessa steg skapar en kvalitetskontrollslinga mellan formtillverkning och produktionsberedskap.
Den angivna teoretiska livslängden på 300 000–500 000 skott är särskilt relevant för tillverkare som planerar uthållig produktion. Den faktiska formens livslängd beror på faktorer som material, bearbetningsförhållanden, underhåll, maskindrift och produktionsmiljö, så livslängdssiffror bör behandlas som tekniska mål snarare än en universell garanti.
Hur tillverkas och testas formen?
Precisionsverktyg kräver en kontrollerad tillverkningsprocess eftersom små dimensionella avvikelser i kaviteten kan reproduceras över varje gjuten del. Ett typiskt produktionsarbetsflöde inkluderar följande steg:
- Produkt- och DFM-recension:Hjälmens CAD-modell och materialkrav utvärderas före bearbetning.
- Kavitetsteknik:Kavitetsstruktur och kritiska dimensioner fastställs enligt godkänd konstruktion.
- CNC-bearbetning:Högprecisionsbearbetning skapar de primära kaviteten och formkomponenterna.
- EDM och efterbehandling:Komplexa eller detaljerade områden kan få ytterligare bearbetnings- och efterbehandlingsprocesser.
- Putsning:Kavitetens yta förfinas till önskad finish.
- Formmontering:Kavitet, formbas, utmatningskomponenter och andra system monteras.
- Provinjektion:Formen testas med avsett produktionsmaterial.
- Inspektion:Provdimensioner och urtagningsprestanda kontrolleras före leverans.
Detta tillvägagångssätt är viktigt för OEM-köpare eftersom formen bör komma fram redo för integration i den avsedda produktionsprocessen snarare än att kräva omfattande korrigeringsarbete efter installationen.
Vad bör köpare kontrollera innan de beställer?
Att välja en leverantör av hjälmform innebär mer än att jämföra den ursprungliga verktygsofferten. Upphandlingsteam bör utvärdera de tekniska specifikationerna och kvalitetskontrollprocessen tillsammans.
| Köpare Checkpoint | Varför det spelar roll |
|---|---|
| Materialkompatibilitet | Säkerställer att formen är utformad runt det avsedda hartset |
| Kavitetsstål | Påverkar slitstyrka och dimensionsstabilitet |
| Ytfinish | Påverkar utseendet och bearbetningskvaliteten hos gjutna skal |
| Mål för livslängd | Hjälper till att uppskatta verktygsanvändningen på lång sikt |
| Provgjutning | Bekräftar praktisk produktionsprestanda före leverans |
| Dimensionell inspektion | Verifierar den färdiga formen mot godkända krav |
| Support efter försäljning | Hjälper till att hantera underhåll och framtida verktygskrav |
Köpare kan också granska Galaxys bredare polisutrustningsformlösningar när ett projekt involverar flera skyddsutrustningskomponenter snarare än enbart ett hjälmskal.
Var kan formen appliceras?
Formen är i första hand avsedd för massproduktion av upploppshjälms ytterskal. Det kan övervägas för tillverkare som tillverkar skyddsutrustning för säkerhets- och professionella tillämpningar.
- Tillverkning av anti-upploppshjälmar
- Tillverkning av säkerhetsutrustning
- OEM-projekt för skyddsutrustning
- Anpassad hjälm-skal utveckling
- Batchinjection produktion av PC eller PC+ABS-skal
För projekt som kräver ytterligare verktyg för skyddsutrustning kan tillverkare också utvärdera relaterade lösningar som en anti-upploppshjälmform eller andra dedikerade formkonfigurationer för polisutrustning.
Vanliga frågor
Vilka material kan denna hjälmsprutform bearbeta?
Formen är designad för att vara kompatibel med PC- och PC+ABS-råmaterial. Den slutliga materialkvaliteten bör bekräftas under konstruktionsstadiet så att bearbetnings- och formningsparametrar kan matchas på lämpligt sätt.
Vad är kavitetsstrukturen?
Formen använder en integrerad konkav insatsstruktur med ett hålrum som utformats specifikt för produktion av hjälm med ytterskal.
Vilket stål används för formhålan?
Kaviteten använder P20 och 718H förhärdat formstål, medan formbasen använder 45# kolstål.
Vilken ytfinish har hålrummet?
Kaviteten genomgår flerstegspolering för att uppnå en Ra 0,8 finpolerande standard, vilket stöder släta och rena gjutna skalytor.
Hur länge kan formen användas?
Den angivna teoretiska livslängden är cirka 300 000–500 000 skott. Den faktiska livslängden beror på hartskvalitet, bearbetningsförhållanden, underhåll, maskindrift och andra produktionsfaktorer.
Är formen testad före leverans?
Ja. Varje form genomgår provinsprutning, dimensionsinspektion och testning av släthetstestning före leverans för att hjälpa till att verifiera produktionsberedskapen.
Få en skräddarsydd formlösning
Att välja rätt verktygskonfiguration i början av ett hjälmprojekt kan minska produktionsrisker och ge en mer stabil väg från CAD-design till massproduktion. Galaxy kombinerar precisionsformbearbetning, materialkompatibilitet, ytbehandling av hålrum, provinsprutning och inspektion för att stödja tillverkare som utvecklar PC och PC+ABS anti-upploppshjälmskal.
Om du planerar ett nytt hjälmprojekt, ersätter ett befintligt verktyg eller utvecklar ett skräddarsytt skal,kontakta ossmed din CAD-ritning, materialspecifikation, produktionsvolym och maskininformation. Galaxy kan granska dina krav och tillhandahålla en lämplig formkonfiguration, ingenjörslösning och offert för ditt projekt.