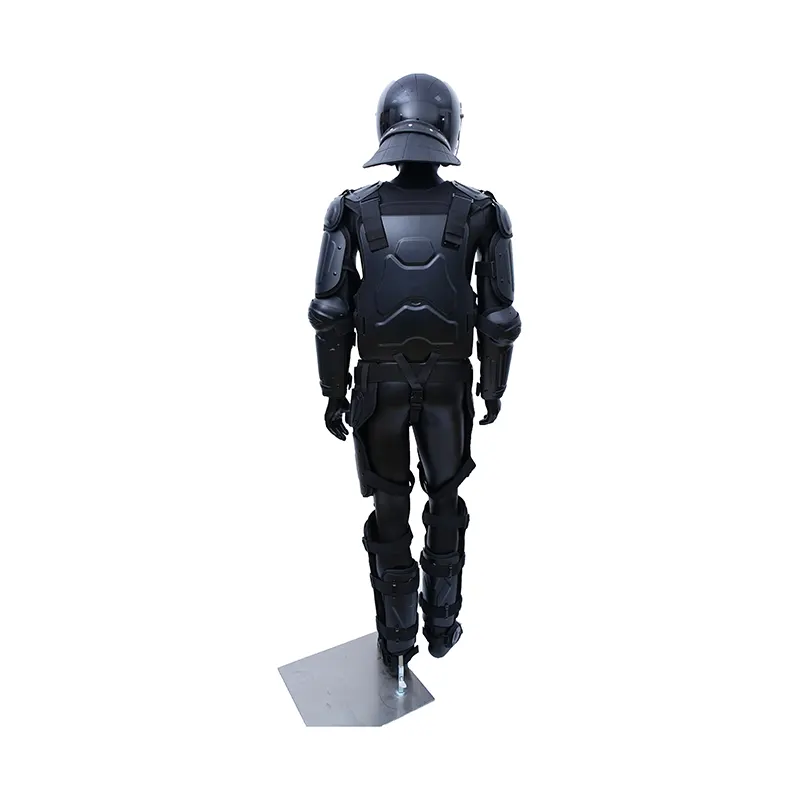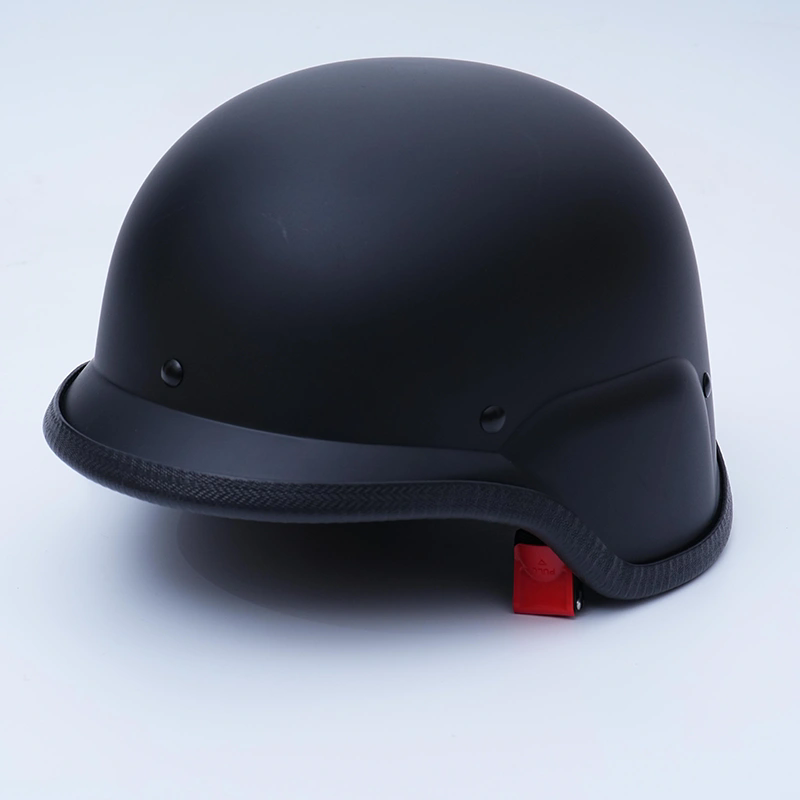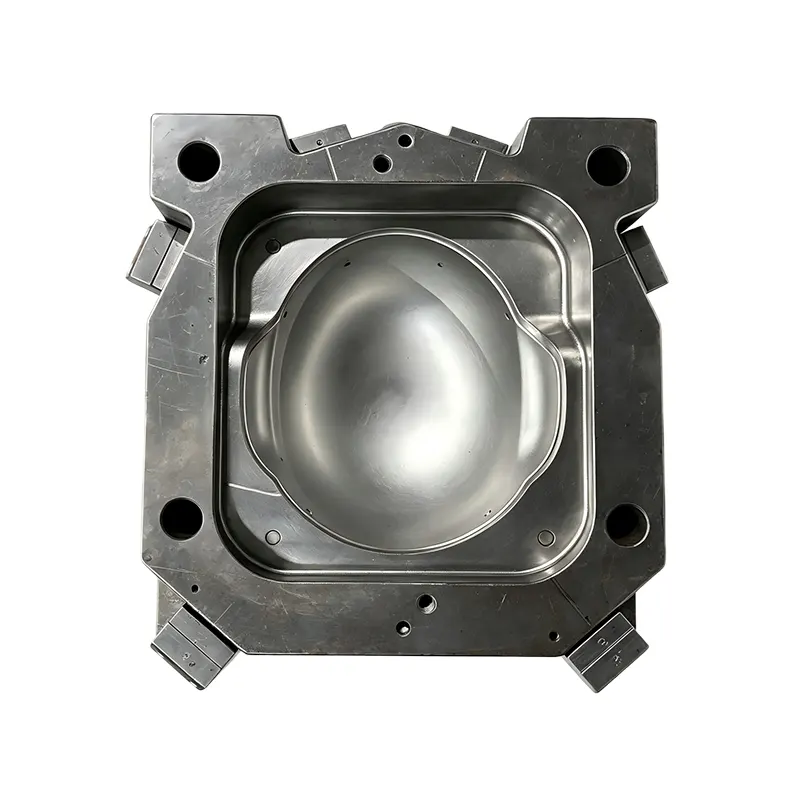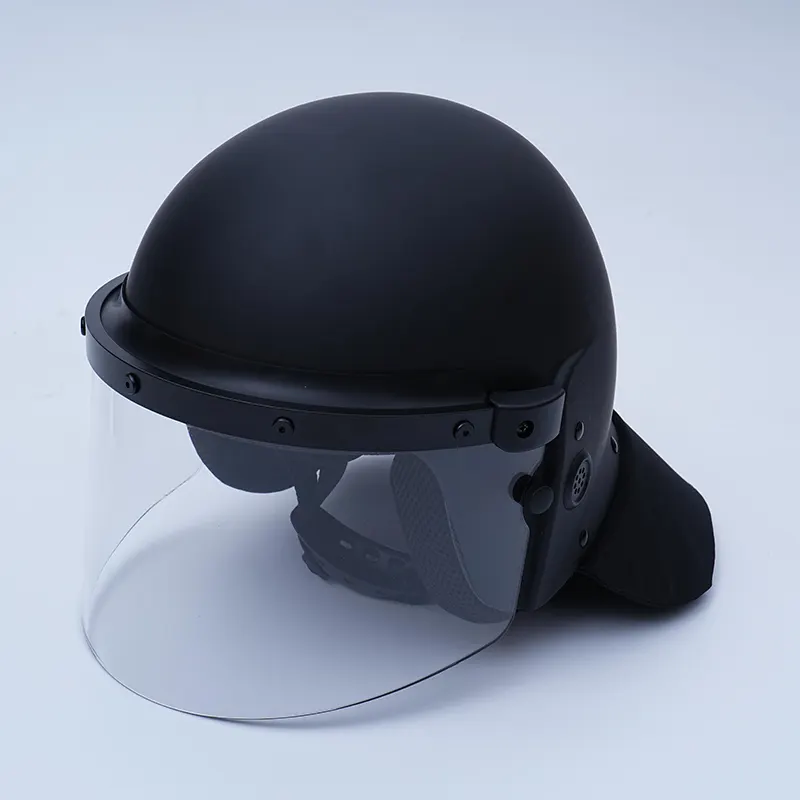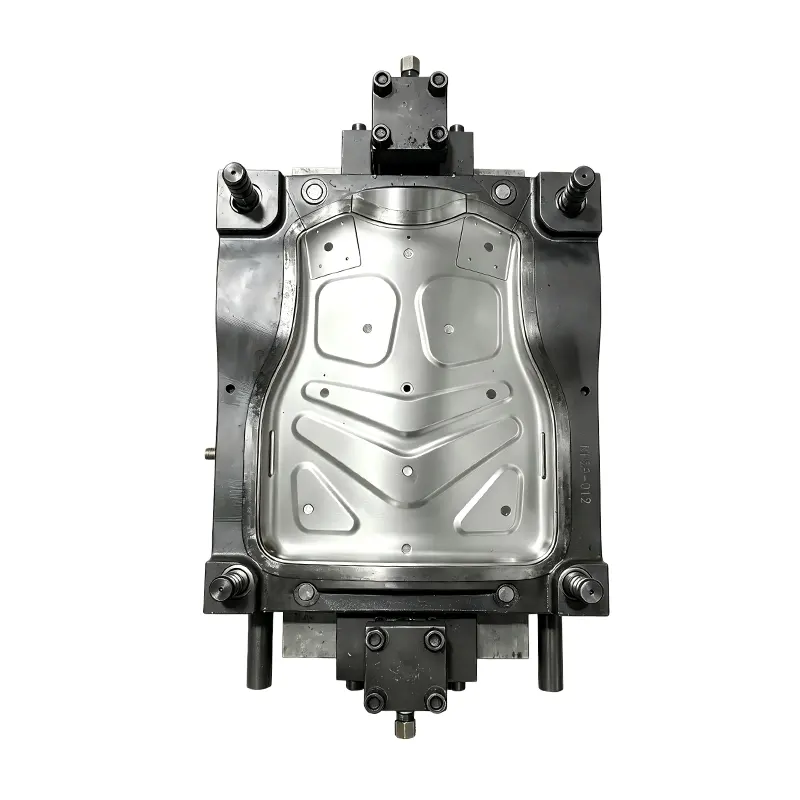


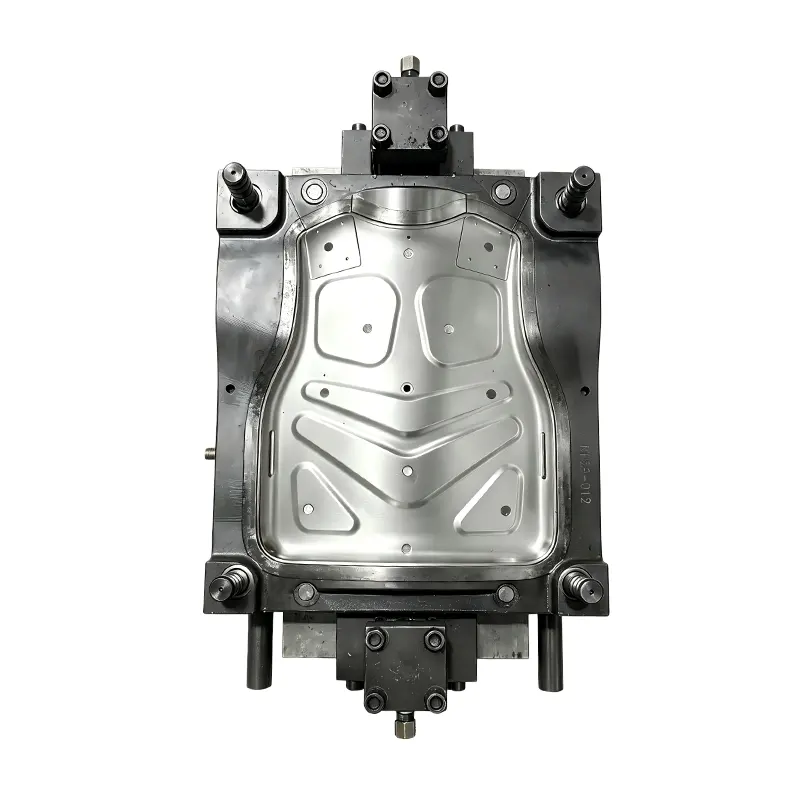
För tillverkare som söker pålitlig, repeterbar produktion av skyddsutrustningAnti Riot Suit Chest Protector Single Cavity Injection MouldfrånGalaxyger en praktisk verktygslösning för att producera konsekventa bröstskyddsplattor. Dess integrerade konkava insatsstruktur med en hålighet, förhärdat hålstål och kompatibilitet med PC-, PC+ABS- och PA6-material gör den lämplig för krävande massproduktionstillämpningar.
Ett bröstskydd mot upplopp är mer än en formad plastkomponent. Dess dimensionella konsistens, ytkvalitet, strukturella geometri och produktionsrepeterbarhet kan alla påverka prestandan och användbarheten hos den färdiga skyddsutrustningen. Av denna anledning är formdesign en viktig del av tillverkningsprocessen.
DeAnti Riot Suit Chest Protector Single Cavity Injection Mouldär designad kring produktionskraven för bröstskyddsplattor för kravalldräkt. Galaxys lösning använder en integrerad konkav insatsstruktur med en kavitet, P20 eller 718H förhärdat formstål för kaviteten och 45# kolstål för formbasen. Kaviteten kan uppnå en Ra 0,8 finpolerad yta, medan den teoretiska formlivslängden är cirka 300 000–500 000 skott.
Innehållsförteckning
- Varför är injektionsformen viktig för bröstskydd för Riot Suit?
- Vad gör en formstruktur med ett hålrum effektiv?
- Vilka material kan formen bearbeta?
- Viktiga specifikationer i ett ögonkast
- Vilka är de viktigaste tillverkningsfördelarna?
- Hur påverkar precisionstillverkning formprestandan?
- Var kan denna form användas?
- Hur ska tillverkare välja rätt formleverantör?
- Vanliga frågor
- Slutsats
Varför är injektionsformen viktig för bröstskydd för Riot Suit?
Formsprutning ger ett effektivt sätt att tillverka polymerskyddskomponenter i repeterbara kvantiteter. Kvaliteten på det färdiga bröstskyddet beror dock mycket på formens noggrannhet och stabilitet.
Ett bröstskydd kräver i allmänhet en definierad böjd profil, kontrollerad väggtjocklek, släta ytor och stabila dimensioner från en produktionscykel till en annan. Om formhåligheten är dåligt utformad eller tillverkad, kan de resulterande komponenterna uppleva dimensionsvariationer, synliga bearbetningsmärken, svår urtagning av formen eller inkonsekvent passform under monteringen.
En specialbyggd form hjälper därför tillverkarna att etablera en repeterbar produktionsprocess. Istället för att behandla bröstplattan som en generisk plastdel, utvecklas verktyget kring dess skyddande geometri och avsedda produktionsmiljö.
- Konsekvent bröstskyddsgeometri
- Stabil dimensionell repeterbarhet
- Kontrollerad kavitets ytkvalitet
- Pålitlig avformningsprestanda
- Kompatibilitet med utvalda tekniska plaster
- Långsiktig produktionsförmåga
För företag som tillverkar säkerhetsutrustning i partier kan dessa egenskaper bidra till att minska produktionsvariationen och förbättra tillverkningseffektiviteten.
Vad gör en formstruktur med ett hålrum effektiv?
DeAnti Riot Suit Chest Protector Single Cavity Injection Mouldanvänder en integrerad konkav skärstruktur med ett hålrum. Denna konfiguration är särskilt användbar när tillverkare prioriterar stabil dimensionskontroll och konsekventa formningsförhållanden för en relativt stor skyddskomponent.
Eftersom det finns en formhålighet fokuserar verktyget injektions- och kylningsöverväganden på en färdig del per cykel. Detta kan förenkla processoptimering och göra det lättare för produktionsingenjörer att övervaka dimensionsstabilitet under provgjutning och efterföljande massproduktion.
Den integrerade konkava insatsen ger också den formningsyta som krävs för att skapa den karakteristiska böjda bröstskyddsprofilen. Noggrann CNC-bearbetning och efterföljande polering är viktigt eftersom kavitetsytan direkt påverkar utseendet och dimensionskvaliteten hos varje gjuten komponent.
För tillverkare med specifika bröstskyddsdesigner kan kavitetsgeometrin utvecklas från produktritningar eller 3D-data. Korrekt drag, skiljelinjepositionering, utkastning och materialflöde bör utvärderas innan formen går in i den slutliga bearbetningen.
Vilka material kan formen bearbeta?
Materialkompatibilitet är en annan viktig faktor när du köper verktyg för skyddsutrustning. Olika polymerformuleringar kan ha olika flödes-, krympnings-, slag-, temperatur- och bearbetningsegenskaper.
Denna form är designad för att stödja tre vanliga materialalternativ:PC, PC+ABS och PA6. Sådan flexibilitet kan hjälpa tillverkare att välja ett material enligt deras produktdesign och produktionskrav.
- PC:Känd för hög slaghållfasthet och användbara optiska och mekaniska egenskaper i många gjutna applikationer.
- PC+ABS:Kombinerar egenskaperna hos polykarbonat och ABS och används ofta där en balans mellan seghet, bearbetningsprestanda och ytutseende krävs.
- PA6:En teknisk termoplast som värderas för mekanisk styrka och slitstyrka i lämpliga applikationer.
Materialvalet bör alltid baseras på den färdiga produktspecifikationen, formmaskinens parametrar, miljöförhållanden och tillämpliga säkerhets- eller prestandakrav. Själva formen bör konstrueras kring de faktiska hartset och bearbetningsförhållandena snarare än att anta att varje plast beter sig identiskt.
Viktiga specifikationer i ett ögonkast
Följande specifikationer sammanfattar kärnkonfigurationen för denna injektionsform för bröstskydd:
| Parameter | Specifikation |
|---|---|
| Gjuten produkt | Bröstskyddsplatta för upploppsdräkt |
| Kompatibla material | PC, PC+ABS, PA6 |
| Kavitetsstruktur | Enkavitets integrerad konkav insats |
| Kavitetsstål | P20 / 718H förhärdat formstål |
| Formbas | 45# kolstål |
| Kavitets ytfinish | Ra 0,8 finpolering |
| Teoretisk livslängd | 300 000–500 000 skott |
| Primär tillämpning | Massproduktion av kravalldräktbröstskyddsplattor |
Dessa parametrar ger inköpsteam en användbar utgångspunkt när de jämför verktygslösningar. Den faktiska formkonfigurationen bör bekräftas mot kundens produktritning, material, injektionsutrustning, produktionsvolym och erforderliga toleranser.
Vilka är de viktigaste tillverkningsfördelarna?
Att välja en specialiserad form istället för att anpassa ett allmänt verktyg kan ge flera praktiska fördelar för tillverkare av skyddsutrustning.
Konsekvent formningsprecision
Den integrerade strukturen med en hålighet är designad för att stödja stabila formningsförhållanden och konsekventa bröstskyddsdimensioner. Detta är särskilt värdefullt när flera satser måste behålla samma produktgeometri.
Bred materialanpassningsförmåga
Kompatibilitet med PC, PC+ABS och PA6 ger tillverkare mer flexibilitet när de utvecklar eller producerar olika versioner av skyddsutrustning.
Slitstark hålrumskonstruktion
P20 och 718H förhärdade formstål ger en praktisk grund för långtidsproduktionsverktyg. Deras användning kan stödja motstånd mot slitage och deformation när formen används under lämpliga bearbetningsförhållanden.
Stabil formbas
En 45# kolstålformbas ger strukturellt stöd för kaviteten och andra formkomponenter. Stabil verktygskonstruktion är viktig eftersom insprutningstryck lägger mekaniska belastningar på formen under varje produktionscykel.
Fin ytfinish
En Ra 0.8 hålighetsfinish kan bidra till en renare formgjuten yta och minska uppenbara bearbetningsmärken på det färdiga bröstskyddet. Ytkvalitet är särskilt relevant för synliga skyddsutrustningskomponenter.
Lång produktionspotential
Med en teoretisk livslängd på cirka 300 000–500 000 skott är formen avsedd för utökade produktionscykler. Den faktiska livslängden beror på hartsval, bearbetningsförhållanden, underhåll, driftpraxis och produktionsmiljö.
Hur påverkar precisionstillverkning formprestandan?
Precisionsbearbetning är central för formsprutningsprestanda. Kavitetsprofilen måste exakt återge den avsedda geometrin för bröstskyddet, medan formens rörliga och stationära komponenter måste samverka smidigt.
För denna typ av form används CNC-bearbetning för att fastställa kavitetsprofilen och dimensionsnoggrannheten. Flerstegspolering kan då förbättra kavitetens ytkvalitet. Före leverans ger provinsprutning, dimensionsinspektion och urtagningskontroller ytterligare möjligheter att identifiera potentiella produktionsproblem.
En praktisk kvalitetskontrollprocess bör ta hänsyn till:
- Verifiering av hålrumsmått mot godkänd produktritning.
- Inspektion av kavitets ytkvalitet efter bearbetning och polering.
- Bekräftelse av formmontering och komponentinriktning.
- Provinjektion med avsett material och lämpliga processparametrar.
- Besiktning av formdelens mått och utseende.
- Verifiering av smidig och pålitlig urtagning.
För internationella köpare kan en begäran om mögelinspektionsdokumentation och provtagningsinformation också göra leverantörsutvärderingen mer transparent.
Var kan denna form användas?
Det primära syftet med detta verktyg är massproduktion av bröstskyddsplattor för upploppsdräkter. Det kan övervägas av tillverkare och leverantörer som är involverade i tillverkning av säkerhetsutrustning, tillverkning av skyddsutrustning och utveckling av anpassade bröstskydd.
Typiska produktionsscenarier inkluderar:
- Anti-upplopp kostym produktion av bröstplåt
- Tillverkning av säkerhetsutrustning
- OEM-projekt för skyddsutrustning
- Skräddarsydd bröstskyddsformutveckling
- Satsvis formsprutning av skyddande polymerplattor
- Ersättnings- eller nya verktygsprojekt för befintliga produktionslinjer
Tillverkare bör skilja mellan formens funktion och den slutliga skyddsproduktens prestanda. En högkvalitativ sprutform kan hjälpa till att producera konsekventa komponenter, men det färdiga bröstskyddet måste fortfarande designas, testas och valideras enligt dess avsedda tillämpning och tillämpliga standarder.
Hur ska tillverkare välja rätt formleverantör?
När köpare köper en formsprutningsform från en kinesisk tillverkare bör köpare utvärdera mer än det angivna formpriset. En pålitlig leverantör bör kunna förklara verktygsstruktur, stålval, materialkompatibilitet, testprocess, förväntad livslängd och support efter försäljning.
Innan de gör en beställning bör inköpsteam överväga följande checklista:
- Produktdata:Ge korrekta 2D-ritningar, 3D-modeller eller fysiska prover.
- Material:Bekräfta om PC, PC+ABS, PA6 eller annat harts kommer att användas.
- Produktionsvolym:Uppskatta årliga eller livstids skottbehov.
- Stål:Bekräfta hålrum och formbaserade material.
- Ytfinish:Definiera den erforderliga hålighetspoleringsnivån.
- Provgjutning:Bekräfta om provinsprutning och dimensionsinspektion ingår.
- Underhåll:Fråga om rekommenderad rengöring, smörjning, inspektion och reservdelar.
- Anpassning:Bekräfta om kavitetsgeometri kan anpassas till kundens bröstskyddsdesign.
För köpare som jämför leverantörer ger Galaxys produktinformation en tydlig startspecifikation: en integrerad konkav insats med en hålighet, P20/718H förhärdat hålstål, 45# kolstålformbas, Ra 0,8 ytfinish och en teoretisk livslängd på 300 000–500 000 skott.
Vanliga frågor
Vilka material är kompatibla med Anti Riot Suit Chest Protector Single Cavity Injection Mold?
Formen är designad för att vara kompatibel med PC, PC+ABS och PA6-råmaterial. Slutliga bearbetningsparametrar bör fastställas enligt den valda harts- och formsprutningsmaskinen.
Varför använda en enkavitetsstruktur för ett bröstskydd?
En integrerad struktur med ett hålrum tillåter verktyget att fokusera på stabil formning av en bröstskyddsplatta per cykel. Det kan förenkla formflödesoptimering och dimensionskontroll för den avsedda komponenten.
Vilket stål används för formhålan?
Kaviteten kan använda P20 eller 718H förhärdat formstål. Formbasen använder 45# kolstål.
Vad är den förväntade livslängden för formen?
Den teoretiska livslängden är cirka 300 000–500 000 skott. Den faktiska livslängden varierar beroende på hartsegenskaper, maskininställningar, produktionsfrekvens, underhåll och driftsförhållanden.
Kan formen anpassas för en annan bröstskyddsdesign?
Injektionsformar kan i allmänhet konstrueras kring specifik produktgeometri. Köpare bör tillhandahålla en 3D-modell, teknisk ritning eller representativt prov så att leverantören kan utvärdera kavitetsgeometri, djupgående, avstickning, utkastning och andra verktygskrav.
Är provinjektion nödvändig före massproduktion?
Ja. Provinsprutning hjälper till att verifiera gjutningsbeteende, dimensioner, ytkvalitet och urtagningsprestanda innan gjutformen går in i vanlig produktion. Det är ett viktigt steg för att minska potentiella produktionsproblem.
Slutsats
DeAnti Riot Suit Chest Protector Single Cavity Injection Mouldär ett viktigt verktygsalternativ för tillverkare som kräver repeterbar produktion av bröstskyddsplattor av polymer. Dess enkavitets integrerade konkava insatsstruktur, kompatibilitet med PC, PC+ABS och PA6, förhärdat kavitetsstål, finpolerad yta och teoretiska 300 000–500 000 skotts livslängd gör den lämplig för långvarig tillverkning av skyddsutrustning.
För företag som letar efter en tillverkare eller leverantör i Kina som kan stödja OEM-verktyg och batchproduktion, kan valet av en form baserat på ingenjörskvalitet, materialkompatibilitet, inspektionsprocedurer, livslängd och support efter försäljning ge en starkare grund för tillförlitlig produktion. Om du utvecklar ett nytt anti-upplopp bröstskydd eller planerar ett verktygsbytesprojekt,kontakta ossför att diskutera dina produktritningar, materialkrav, produktionsvolym och skräddarsydd formlösning med Galaxy.